
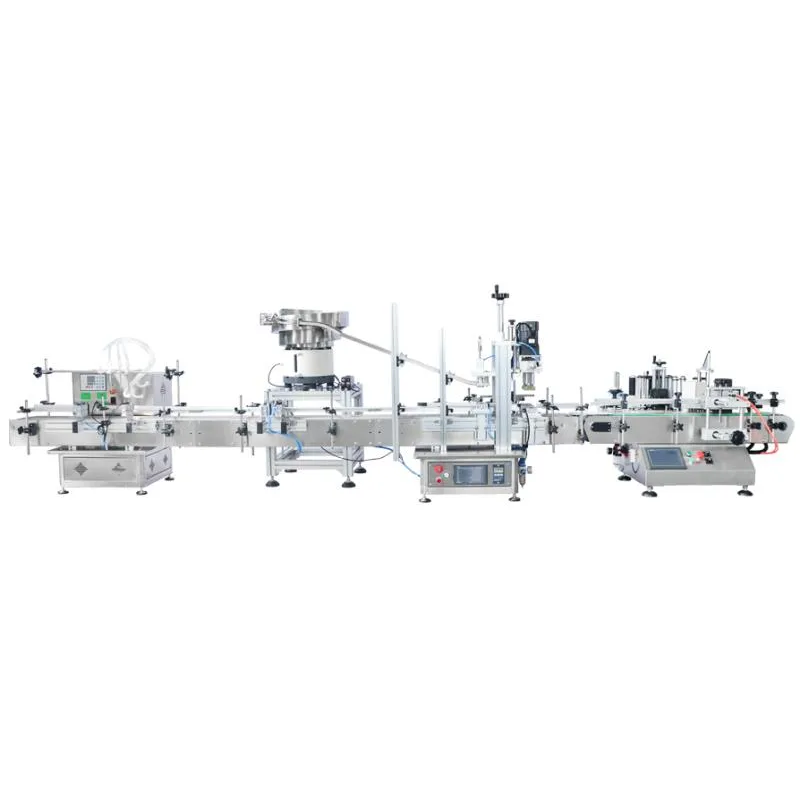
קו מילוי וסגירה מתכננים לפי האריזה המוכנה שיוצאת בסוף התהליך. קצב המילוי לבדו אינו מתאר את התפוקה: הזנת בקבוקים, הגעת פקקים, סגירה והעברה לשלב הבא יכולים להגביל את העבודה גם כאשר מכונת המילוי עצמה עומדת בקצב המבוקש.
הדרך להתחיל היא למפות את רצף העבודה ואת הממשקים בין השלבים. כך אפשר להחליט אם צריך מכונה בודדת, ציוד עזר או שינוי רחב יותר בקו, בלי להניח מראש שהפתרון הוא מכונה מהירה יותר.
ממפים את התהליך כפי שהוא מתבצע בפועל
רשמו את המסלול שהאריזה עוברת: הזנה, מילוי, סגירה, פעולה נוספת אם נדרשת, תווית ויציאה. לצד כל שלב ציינו האם הוא ידני או אוטומטי, מה מעביר את האריזה ומה גורם לעיכוב. במפעל קיים, כדאי לעקוב גם אחרי רגעים שבהם אין תנועה רציפה.
בקטלוג הציוד של E-PAK לקווי מילוי ואריזה מופיעים מילוי, סגירה, תיוג ומסועים כחלק ממערך ציוד. הוא מדגים את הצורך לבדוק את התהליך המלא; הוא אינו מפרט את דרישות הקו שלכם.
אל תדלגו על פעולות שנראות קטנות, כמו הכנסת בקבוק למקום, יישור פקק או פינוי אריזה. אם אחת מהן מתבצעת לכל יחידה, היא עשויה להשפיע על קצב העבודה הכולל.
מזהים את צוואר הבקבוק לפני שמשדרגים
צוואר בקבוק הוא השלב שמגביל את זרימת העבודה בתנאים שנבדקו. מסתכלים איפה מצטברות אריזות, איפה הציוד ממתין ואילו עצירות חוזרות במהלך הסדרה. צריך להבחין בין הגבלה קבועה לבין אירוע נקודתי.
דוגמה להמחשה: מכונת המילוי מסיימת את עבודתה, אבל המפעיל אינו מספיק להניח פקקים בקצב דומה. הוספת ראש מילוי אינה פותרת את העיכוב הזה. הבירור צריך להתמקד בהזנת הפקקים ובשלב הסגירה.
דוגמה אחרת להמחשה: הקו מתקדם היטב עד שמגיע בקבוק בעל צורה שונה, ואז צריך לייצב או ליישר אותו. במקרה כזה, כדאי לבדוק את ההעברה ואת אופן החזקת האריזה, ולא להגדיר את הבעיה רק כמחסור במהירות מסוע.
מה צריך להתאים בין השלבים?
| ממשק | שאלת הבדיקה |
|---|---|
| הזנה למילוי | האם האריזה מגיעה יציבה ובמרווח המתאים לפעולה? |
| מילוי לסגירה | האם הבקבוק עובר בלי לפגוע בתהליך, והפקק זמין בזמן? |
| סגירה לפעולה הבאה | האם אופן הסגירה מתאים לדרישות המוצר והשלב הבא? |
| יציאה ואיסוף | האם האריזות מתפנות בלי לעצור את התחנות שלפניהן? |
הגדירו גם מידות אריזות, נפחי מילוי, סוגי פקקים, מקום פנוי וחיבורי תשתית. ציוד שיכול לבצע פעולה מסוימת בנפרד אינו בהכרח מתאים לחיבור ישיר לקו קיים.
סגירה ואינדוקציה הן פעולות שונות
סגירת הפקק ואטימת אינדוקציה אינן אותה פעולה. כאשר נדרשת אינדוקציה, בודקים את התאמת המכל, הפקק והאטם לצד תנאי ההפעלה. אין להסיק שכל פקק או אטם מתאים לשיטה הזו.
מדריך Enercon למומנט סגירה מסביר שהסגירה משפיעה על המגע של האטם עם שפת המכל. הוא גם מדגיש שיש לפעול לפי המלצות ספק הפקק ולאמת את היישום. לכן אין לקבוע מומנט אחיד לכל סוגי הפקקים, ואין להניח ששינוי עוצמת האינדוקציה לבדו יפתור בעיית סגירה.
כדאי להגדיר מראש כיצד בודקים את איכות הסגירה ומתי חוזרים לבדיקה במהלך העבודה. מומנט סגירה הוא מידת ההידוק הסיבובי של הפקק; את הערך המתאים קובעים לפי רכיבי האריזה והמלצת הספק, ומאמתים ביישום. כשמחליפים פקק, אטם או מכל, בודקים מחדש את השילוב שמשתנה.
בדיקה רציפה חשובה יותר מהדגמה של יחידה אחת
- מכינים את כל רכיבי האריזה ואת המוצר שייכנס אליה.
- בודקים את רצף התחנות, כולל המעברים והאיסוף.
- מתעדים עצירות, המתנות והצטברויות.
- בודקים החלפת אריזה או מוצר אם היא חלק משגרת העבודה.
- מגדירים מי מפעיל, מכוון ומטפל בכל שלב.
רצוי להסכים מראש מה נחשב לתהליך מוצלח. ספירת אריזות מוכנות, בדיקת פעולת הסגירה ותיעוד ההחלפות נותנים תמונה שימושית יותר מסרטון קצר של מכונה אחת. תנאי הבדיקה נקבעים לפי היישום; אין סדרת בדיקה אחת שמוכיחה התאמה לכל קו.
כלל ההכרעה: קודם מוודאים התאמה בין התחנות ורצף עבודה תקין. אחר כך משווים את הקצב ואת רמת האוטומציה. אם המקור לעיכוב נמצא מחוץ לתחנת המילוי, מתחילים שם.
אפשר לעיין בקטלוג המכונות לתעשייה ובפרויקטים שהושלמו. לפני בחירת ציוד, שלחו את מפת התהליך, האריזות והקצב הנדרש, כדי לברר את ההתאמה למערכת שלכם.
מקורות והרחבה
- E-PAK: ציוד לקווי מילוי ואריזה: מציג מילוי, סגירה ומסועים כחלק מתהליך הכולל כמה תחנות.
- Enercon: מומנט סגירה באטימת אינדוקציה: מסביר את חשיבות ההידוק והמגע בין האטם לשפת המכל, ואת הצורך באימות ההמלצה ביישום המסוים.